Плёнка для термоламинирования: BOPP, PET и 8 проверок
Плёнка для термоламинирования не выбирается только по названию полимера. Для BOPP или PET необходимо подобрать клеевой слой, отделку поверхности и режим обработки под конкретный печатный лист и следующую операцию изготовления упаковки.
Для производителя упаковки полезнее спросить не «Какая плёнка лучше?», а «Какая документированная марка позволяет получить приемлемую готовую упаковку по нашему технологическому маршруту?»
Это руководство посвящено термическому ламинированию печатной бумаги и картона плёнкой. Офисное пакетное ламинирование здесь не рассматривается.
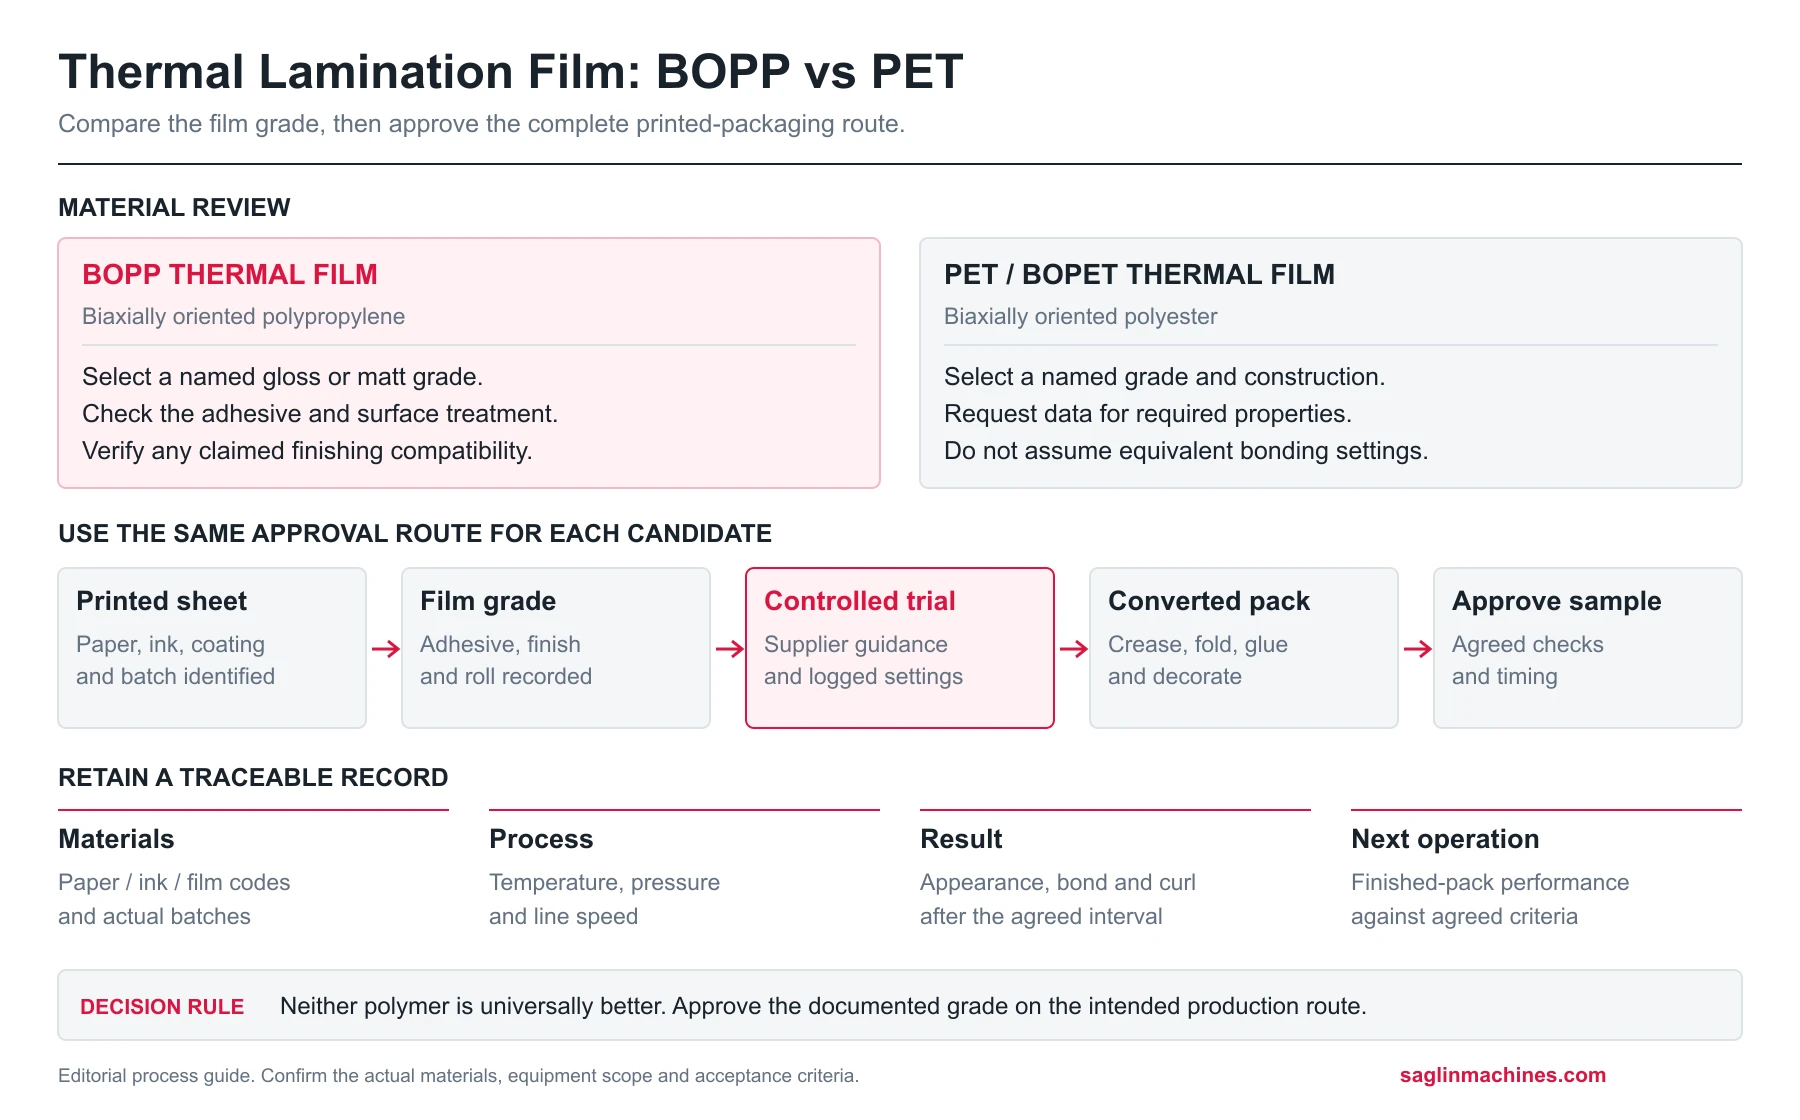
1. Как работает плёнка для термоламинирования
Плёнка для термоламинирования состоит из основы и термоактивируемого клеевого слоя. В процессе ламинирования плёнка и печатный материал проходят через нагретый узел склеивания. На результат также влияют давление и настройки транспортировки машины.
Конкретный клей и рабочие требования зависят от марки. Например, JPFL описывает термоплёнки BOPP с нанесённым экструзией слоем легкоплавкого полимера, который обеспечивает соединение с бумагой и картоном при нагреве и давлении [1]. Запрашивайте спецификацию продукта: нельзя считать, что все термоплёнки имеют одинаковый клеевой слой.
Этот процесс отличается от ламинирования с холодным клеем и от приклеивания печатного листа к гофрокартону. Если в задании написано только «ламинирование», уточните соединяемые материалы до запроса оборудования.
Различия производственных задач описаны в нашем сравнении плёночного ламинирования, каширования гофрокартона и литокаширования.
2. Сравнивайте марки BOPP и PET, а не общие названия
BOPP означает двуосноориентированный полипропилен. Для ламинирующих плёнок на основе PET обычно используют двуосноориентированный полиэфир, который также обозначают BOPET.
Оба семейства материалов выпускаются как плёнка для термоламинирования печатной упаковки. Это не делает их взаимозаменяемыми.
Примеры одного производителя показывают, почему важна конкретная марка:
| Пример марки | Основа и отделка | Описание производителя |
|---|---|---|
| JPFL EO-TL | BOPP, глянцевая | Обработанная глянцевая марка для термоламинирования бумаги и картона [1]. |
| JPFL EO-MTL | BOPP, матовая | Обработанная матовая марка; среди заявленных применений поверхности — УФ-лакирование [1]. |
| JPFL EP-TL | PET, глянцевая | Обработанная глянцевая марка, для которой поставщик выделяет оптические свойства, стойкость к истиранию и разрыву [2]. |
Это примеры, а не рекомендация конкретного поставщика и не доказательство универсального превосходства BOPP или PET. Даже заявленную пригодность одной матовой марки для УФ-обработки нельзя переносить на любую другую матовую плёнку.
Для каждой отобранной марки сравните общую толщину, конструкцию, рабочее окно, необходимые данные о размерной стабильности, размеры рулона и базу расчёта цены. Затем испытайте одинаковый печатный материал и последующие операции. Если решение зависит от определённой стойкости к истиранию, разрыву или изменениям размеров, запросите измеренные показатели.
Для одной декоративной упаковки покупатель может выбрать BOPP, а для другой — PET, если документированные свойства лучше соответствуют требованиям. Не превращайте такой предварительный выбор в утверждение, что BOPP всегда дешевле, а PET всегда делает готовую упаковку прочнее.
Сравнивать всё равно нужно клеевой слой, толщину, обработку поверхности и печатную основу. Одинаковая номинальная толщина сама по себе не подтверждает одинаковый выход продукции или эквивалентные свойства.
3. Выбирайте отделку с учётом следующей операции
Глянец и матовость задают внешний вид, но визуальное предпочтение — только первая часть утверждения материала.
Обсудите с поставщиком плёнки дальнейшую обработку. После ламинирования упаковке могут потребоваться выборочное УФ-лакирование, фольгирование, биговка или склеивание. Подтвердите пригодность конкретной поверхности для всего маршрута: не каждая декоративная отделка совместима с любым лаком или клеем.
На утверждённом печатном образце оценивайте:
- Цвет и изображение при согласованном освещении.
- Глянец или матовость поверхности.
- Истирание и поведение при обращении по согласованной с заказчиком методике.
- Результат предусмотренного декорирования или склеивания.
- Внешний вид сгибов и бигов на готовой упаковке.
Не назначайте единую «правильную» толщину для всех складных коробок или премиальной упаковки. Уточните, какую задачу должна решить толщина, и сравните физические образцы и результаты обработки.
Спецификация, по которой закупается плёнка для термоламинирования, должна одновременно указывать марку, отделку и толщину. Формулировка «матовая термоплёнка» слишком широка для повторяемой закупки.
4. Проверьте печатный лист до настройки ламинатора
Проблема склеивания не обязательно возникает в ламинаторе. Входящий печатный лист — часть системы соединения.
Запишите марку бумаги или картона, способ печати, систему красок, дату печати и имеющееся покрытие. Уточните у поставщиков красок и плёнки, как оценивать готовность к ламинированию, особенно при плотной запечатке или смене технологии печати.
Если используется противоотмарывающий порошок, включите его спецификацию и способ нанесения в расследование. Спросите поставщиков печатных материалов и плёнки, подходит ли такое применение порошка для планируемого процесса. Нельзя предписывать одинаковую практику всем типографиям без учёта способа печати.
При входном контроле также выявляйте видимые загрязнения, повреждения листов и различия между утверждённым материалом и производственными партиями.
В протоколе испытания разделяйте следующие переменные:
| Сведения о материале | Зачем фиксировать |
|---|---|
| Поставщик бумаги, марка и партия | Чтобы отличить смену материала от изменения настроек машины. |
| Способ печати и идентификация красок | Чтобы проследить изменения печатной поверхности. |
| Время и условия хранения между операциями | Чтобы воспроизвести испытание. |
| Порошок и другие факторы поверхности | Чтобы исследовать непостоянный контакт или поведение поверхности. |
| Код плёнки, номер рулона и история хранения | Чтобы установить фактически использованный расходный материал. |
Эти данные полезнее, чем описание входящего материала только по его массе.
5. Подбирайте температуру, давление и скорость в контролируемом испытании
Температуру, давление в зоне прижима и скорость линии следует рассматривать вместе. Показание температуры вала не описывает полностью условия на границе плёнки и листа.
Начинайте с инструкций поставщика плёнки и допустимого диапазона машины. Не копируйте режим другой марки или настройки из постороннего производственного видео.
Практическая последовательность испытания:
- Сначала задайте критерии приёмки. До оценки выпуска согласуйте проверки внешнего вида, соединения и дальнейшей переработки.
- Задокументируйте начальные условия. Запишите материал, плёнку, конфигурацию машины и настройки.
- Стабилизируйте процесс. Следуйте процедуре запуска и отдельно маркируйте стартовые образцы.
- Вносите контролируемые изменения. По возможности меняйте один выбранный фактор за раз. Если факторы испытываются совместно, используйте документированный план.
- Сохраняйте прослеживаемые образцы. Указывайте настройки и положение образца, не полагаясь на память оператора.
- Оценивайте через установленный интервал. Соблюдайте методику и сроки поставщика материала, затем повторяйте необходимые проверки переработки.
Не превышайте опубликованные пределы материала или номинальные параметры машины ради более прочного соединения. Если приемлемое рабочее окно не найдено, исследуйте сочетание материалов вместе с поставщиками.
6. Системно исследуйте пузыри, скручивание и расслоение
Таблица — отправная точка поиска неисправностей. Перечисленные факторы задают направления проверки, а не готовые диагнозы.
| Наблюдаемая проблема | Возможные факторы для проверки | Первые действия |
|---|---|---|
| Пузыри или серебрение | Неполный контакт, состояние печатной поверхности или неподходящее рабочее окно. | Сравните расположение дефектов с запечаткой; проверьте инструкции и записанные режимы. |
| Неравномерное соединение по листу | Неравномерные условия процесса, подача листа или локальные различия поверхности. | Нанесите дефекты на схему и сравните их положение на повторяющихся листах. |
| Скручивание после ламинирования | Натяжение плёнки, тепловые условия, состояние бумаги или односторонняя конструкция. | Фиксируйте направление и момент появления; сравнивайте с сохранённым плоским образцом. |
| Отделение плёнки | Несовместимость плёнки и печати, неподходящий режим склеивания или загрязнение. | Определите, на какой границе произошло разрушение, и сохраните образцы для поставщиков. |
| Морщины или нарушение ведения | Траектория и натяжение плёнки, состояние рулона или транспортировка листа. | Проверяйте только в рамках безопасных процедур эксплуатации машины. |
| Разрушение после биговки | Совокупность бумаги, плёнки, соединения и параметров бига. | Сравните плоские и переработанные образцы, проверьте конструкцию биговки. |
Описывайте разрушение точно. «Плохая адгезия» может означать отделение плёнки от печатной поверхности, отрыв краски или разрушение внутри бумаги. Это разные направления расследования.
Не складывайте в одну немаркированную стопку дефекты, возникшие сразу, и дефекты, появившиеся после хранения.
7. Проверяйте готовую упаковку, а не только ламинированный лист
Успешное испытание должно включать операции, которые действительно будет выполнять заказчик. Проведите утверждённые листы через запланированные резку, биговку, фальцовку, склеивание и декорирование.
Для каждого варианта, в котором используется плёнка для термоламинирования, сохраняйте прослеживаемый плоский лист и готовую упаковку. Записывайте метод контроля, время после ламинирования и результат по согласованным критериям.
Если требуется испытание соединения, согласуйте способ выполнения и трактовку результата. Не придумывайте универсальное значение усилия отслаивания и не выдавайте ручную неформальную проверку за сертификацию.
Требования к контакту с пищей, перерабатываемости или иному регулируемому применению требуют отдельных доказательств для полной структуры материала и целевого рынка. Одного названия полимера недостаточно для подтверждения соответствия.
8. Свяжите испытание плёнки с запросом оборудования
Поставщику оборудования недостаточно фразы «Нужен ламинатор BOPP». Спецификация, по которой выбирается плёнка для термоламинирования, должна быть связана с планируемыми заказами. Предоставьте:
- Минимальный и максимальный форматы листов.
- Характерные образцы бумаги и картона.
- Рассматриваемые марки плёнки, отделки, форматы рулонов и толщины.
- Печатные образцы, включая сложную запечатку и обработку поверхности.
- Необходимый выпуск и типичные тиражи.
- Требования к дальнейшему декорированию и переработке.
- Критерии, которым должно соответствовать испытание.
Начните обсуждение конфигурации с оборудования Saglin для плёночного ламинирования. Попросите указать в предложении поддерживаемые материалы, ограничения и включённые функции конкретной машины.
Подготовьте протокол утверждения плёнки для термоламинирования
До испытания присвойте каждому варианту отдельный код. Свяжите его со спецификацией поставщика, этикеткой рулона, партией печатных листов и целевой упаковкой. Сохраняйте необработанный печатный лист вместе с ламинированными и переработанными образцами: так проще проследить обсуждение внешнего вида или изменения входных материалов.
Определите правила сравнения до просмотра результатов. Если в предложениях различаются марки плёнки, бумага, отделка или дальнейшие операции, обозначьте различия и не представляйте результаты как испытание в одинаковых условиях. Попросите поставщиков уточнить, какие материалы допускают замену, а какие необходимы для предложенной конфигурации.
Используйте краткий лист утверждения, доступный закупкам, производству и службе качества:
| Пункт утверждения | Что записать до согласования |
|---|---|
| Идентификация материалов | Марка, отделка, толщина и рулон плёнки, партия печатного материала и применимые инструкции поставщика. |
| Условия испытания | Конфигурация машины, режимы, последовательность образцов и изменения во время прогона. |
| Внешний вид и соединение | Метод и сроки контроля, коды сохранённых образцов и наблюдаемый результат. |
| Маршрут переработки | Фактически выполненные резка, биговка, фальцовка, склеивание и декорирование. |
| Исключения | Неустранённые дефекты, непроверенные требования, временные замены и ответственные за рассмотрение. |
| Передача в производство | Место хранения утверждённых образцов, ответственные сотрудники и условия повторного испытания. |
В протоколе отделяйте производственные образцы от пускового брака, образцов после смены настроек и отклонённой продукции. Если выпуск или отходы участвуют в коммерческом сравнении, согласуйте период подсчёта и его состав. Фиксируйте наблюдение, не превращая короткую демонстрацию в гарантированную производительность для всех будущих заказов.
Утверждение конкретной плёнки и печатного листа должно прямо называть это сочетание. Не распространяйте его автоматически на другой способ печати, покрытие, отделку плёнки или последующий клей. При изменении значимого входного материала ответственные технические сотрудники должны решить, действует ли прежнее утверждение или нужно новое испытание.
Перечислите включённые и исключённые позиции предложения. Уточните обращение с материалом, загрузку рулонов, разделение листов, укладку, инженерные подключения, обучение операторов и отдельное финишное оборудование, если это относится к проекту. Запрашивайте ответы для обсуждаемой модели: этот перечень не означает, что любая машина Saglin включает все функции.
Сохраняйте нерешённые вопросы в обзоре предложения. Испытание, в котором применяется плёнка для термоламинирования, подтверждает покупательское решение лишь для продемонстрированных условий. Датированный комплект образцов и согласованный список исключений полезнее для передачи в производство, чем необъяснённое сообщение «Испытание пройдено».
Свяжитесь с Saglin и укажите требования к бумаге, плёнке и готовой упаковке для оценки конкретных материалов.
Краткий маршрут согласования материала
Чтобы использовать это руководство при сравнении предложений, последовательно свяжите требования к упаковке с испытанием и передачей в производство. На каждом этапе сохраняйте данные, позволяющие вернуться к фактическим условиям прогона.
- Начните с готового изделия. Укажите требуемый внешний вид, последующие операции и критерии приёмки. Плёнка для термоламинирования оценивается в составе полной конструкции упаковки, поэтому хорошего внешнего вида плоского листа недостаточно для окончательного решения.
- Уточните идентичность расходного материала. Запросите спецификацию конкретной марки и сопоставьте её с этикеткой рулона. Зафиксируйте основу, клеевую конструкцию, отделку и толщину. Не заменяйте эти данные одним обозначением BOPP или PET.
- Сопоставьте условия предложений. Проверьте, одинаковы ли печатный лист, отделка и маршрут переработки. Если условия различаются, обозначьте различия до обсуждения результатов. Попросите поставщика объяснить предусмотренные замены и необходимые материалы для предложенной конфигурации.
- Согласуйте метод испытания. Определите начальные условия, порядок изменения настроек, маркировку образцов и время контроля. Отдельно учитывайте пусковые листы и образцы после изменения режима, чтобы они не смешивались с производственными результатами.
- Проверьте полный маршрут. Передайте утверждённые ламинированные листы на предусмотренные резку, биговку, фальцовку, склеивание и декорирование. Сохраните и плоский лист, и готовую упаковку с понятными кодами образцов.
- Оформите передачу. Запишите, где хранятся образцы, кто отвечает за утверждение и какие изменения требуют повторного рассмотрения. Непроверенные требования и неустранённые дефекты должны остаться в списке исключений, а не исчезнуть за общей отметкой об успешном испытании.
Такой маршрут не заменяет инструкции поставщика или процедуры машины. Он помогает закупкам, производству и качеству обсуждать один и тот же материал и подтверждённые условия, не распространяя результаты одного испытания на все будущие заказы.
Как читать результаты сравнительного испытания
Когда плёнка для термоламинирования проходит пробный прогон, результат следует читать вместе с протоколом. Успешный образец относится к указанным бумаге, печатному процессу, плёнке, режимам и последующей обработке. Если из записи нельзя установить один из этих элементов, обсуждение с поставщиком будет менее определённым. Сохранённая этикетка рулона и подписанные образцы помогают связать наблюдение с фактически использованным материалом.
Сравнение внешнего вида
Используйте согласованное освещение и утверждённый печатный образец. Разделяйте оценку цвета, глянца или матовости и поведения поверхности при обращении. Если заказчик применяет собственную методику контроля истирания, зафиксируйте её в записи испытания. Результат другого способа проверки не следует автоматически считать равнозначным. Это особенно важно, когда предложения различаются не только полимером, но и отделкой или толщиной.
Сравнение соединения
Записывайте, что именно произошло с образцом при проверке. Отделение плёнки от печатного слоя, отрыв краски и разрушение бумаги — разные наблюдения. Вместе с описанием сохраняйте образцы и данные об интервале после ламинирования. Если требуется определённое испытание соединения, его выполнение и трактовку результата необходимо согласовать заранее. Самостоятельно установленное усилие отслаивания или неформальная ручная проба не заменяют согласованный метод.
Сравнение переработки
Убедитесь, что испытанный лист прошёл все предусмотренные операции. Если плёнка для термоламинирования должна работать совместно с выборочным УФ-лаком, фольгой или клеем, в утверждении должен присутствовать результат соответствующей отделки. То же относится к резке, биговке, фальцовке и склеиванию. Отмечайте, какие действия фактически выполнены, а какие остаются непроверенными. Хороший плоский лист не подтверждает автоматически приемлемость всей упаковки.
Сравнение коммерческих условий
Сопоставляйте цену вместе с указанными маркой, толщиной, размерами рулона и базой расчёта. Одинаковая номинальная толщина не доказывает одинаковый выход материала. Если в коммерческое сравнение включены выпуск и отходы, согласуйте период наблюдения и состав подсчёта. Отдельно обозначайте стартовые образцы, пробы при изменении настроек и отклонённую продукцию. Не превращайте один короткий прогон в обещание результата для любого будущего заказа.
Сравнение оборудования
Относите ответы поставщика к конкретной обсуждаемой модели. В предложении должны быть понятны поддерживаемые материалы, ограничения и включённые функции. При необходимости уточняйте загрузку рулонов, транспортировку и разделение листов, укладку, подключения, обучение и отдельное финишное оборудование. Перечень вопросов служит для согласования конфигурации и не означает наличия всех функций в каждой машине.
Перед окончательным согласованием сопоставьте список исключений с требованиями заказчика. Отдельно сохраняйте вопросы, для которых ещё нет испытаний или документов. Если изменились способ печати, покрытие, отделка плёнки или последующий клей, ответственные технические сотрудники должны определить применимость прежнего утверждения. Такая запись помогает передать в производство подтверждённое сочетание материалов, а не общее предположение о свойствах BOPP или PET.
Частые вопросы
Что такое плёнка для термоламинирования?
Это плёнка с термоактивируемым клеевым слоем для соединения с основой в подходящем процессе ламинирования. Полимер основы и клей зависят от продукта.
Что лучше для упаковки: BOPP или PET?
Универсального победителя нет. Сравнивайте документированные марки по внешнему виду, рабочим условиям, дальнейшим операциям и результатам испытаний готовой упаковки.
Можно ли использовать одинаковые настройки для всех термоплёнок?
Нет. Начинайте с рекомендаций поставщика конкретной марки и подтверждайте рабочее окно на нужном печатном листе и машине.
Почему ламинированная бумага скручивается?
На скручивание могут влиять плёнка, состояние бумаги, нагрев, натяжение и конструкция. До изменения настроек запишите время появления и направление скручивания.
Можно ли наносить выборочный УФ-лак или фольгу после ламинирования?
Это возможно при совместимости конкретной поверхности плёнки и финишной системы. Включайте всю последовательность в утверждение образцов.
Технические источники
Ниже приведены материалы производителя, на которые опираются примеры марок в статье. Проверяйте спецификацию выбранного продукта и применимые инструкции поставщика при подготовке собственного испытания.
- JPFL Films: плёнка для термоламинирования на основе BOPP. Описания глянцевых и матовых марок, конструкции и заявленных применений производителя.
- JPFL Films: плёнка для термоламинирования на основе BOPET. Описание марки EP-TL производителем. Заявления о продукте не являются независимым сравнением с другими плёнками.