Film de laminación térmica: 8 claves para elegir BOPP y PET
Elegir un film de laminación térmica únicamente por el nombre del polímero deja sin resolver cuestiones importantes de producción. Un film BOPP o PET también necesita el sistema adhesivo, el acabado superficial y las condiciones de trabajo adecuados para la hoja impresa y su siguiente operación de transformación.
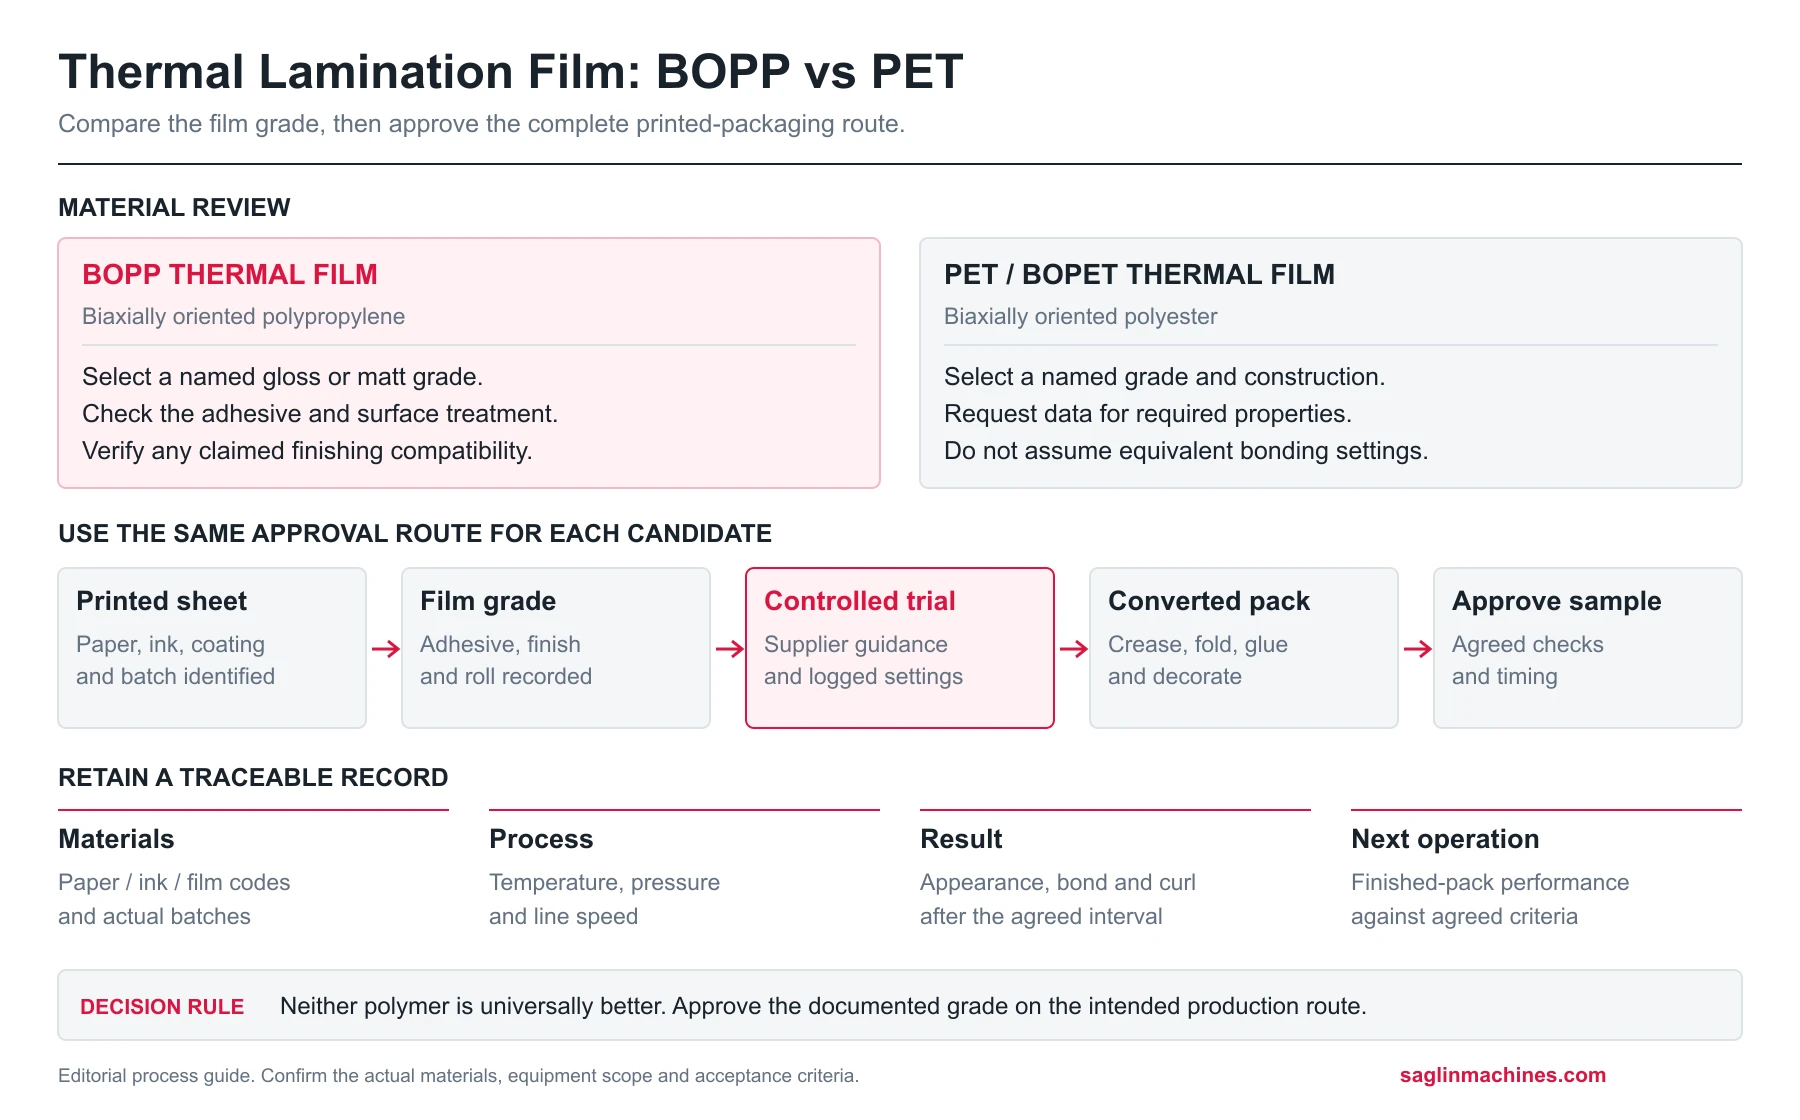
Para los transformadores de envases, la comparación útil no es simplemente «¿Qué film es mejor?», sino «¿Qué grado documentado produce un envase terminado aceptable en esta ruta de producción?».
Esta guía trata la laminación térmica con film de papel y cartoncillo impresos para envases. No incluye la plastificación de oficina mediante fundas.
1. Comprenda cómo funciona el film de laminación térmica
El film de laminación térmica combina una película base con una capa adhesiva que se activa mediante calor. Durante la laminación, el film y el soporte impreso pasan por un conjunto de unión calentado; la presión y los ajustes de transporte de la máquina también influyen en el resultado.
El adhesivo y los requisitos exactos dependen del grado del film. Por ejemplo, JPFL describe productos térmicos BOPP con una capa de polímero de bajo punto de fusión aplicada por extrusión, que permite adherirlos al papel y al cartoncillo mediante calor y presión [1]. Solicite la especificación real del producto: no dé por supuesto que todos los films térmicos tienen la misma construcción adhesiva.
Este proceso es distinto de la laminación con adhesivo en frío y de la unión de una hoja impresa al cartón ondulado. Si una especificación dice «laminación» sin identificar los materiales que se unen, aclárelo antes de solicitar equipos.
Nuestra comparación de laminación con film, contracolado de cartón ondulado y litolaminación explica esas distintas tareas de producción.
2. Compare grados BOPP y PET, no solo etiquetas
BOPP significa polipropileno biorientado. Los films de laminación basados en PET suelen utilizar poliéster biorientado, también denominado BOPET.
Ambas familias se comercializan como film de laminación térmica para envases impresos. Su disponibilidad no las convierte en intercambiables.
Estos ejemplos de un proveedor muestran por qué importa el grado concreto:
| Ejemplo de grado | Base y acabado | Descripción del fabricante |
|---|---|---|
| JPFL EO-TL | BOPP, brillo | Grado tratado y brillante de laminación térmica para papel y cartoncillo [1]. |
| JPFL EO-MTL | BOPP, mate | Grado mate tratado entre cuyas aplicaciones superficiales declaradas figura el barnizado UV [1]. |
| JPFL EP-TL | PET, brillo | Grado brillante tratado para el que el proveedor destaca propiedades ópticas y de resistencia al roce y al desgarro [2]. |
Son ejemplos, no una recomendación de compra de un proveedor ni una demostración de una clasificación universal entre BOPP y PET. Incluso la aptitud UV declarada para un grado mate no debe atribuirse a cualquier film mate sin especificar.
Para cada grado preseleccionado, compare espesor total, construcción, ventana de proceso, datos dimensionales pertinentes, dimensiones de la bobina y base de cálculo del precio. Después ensaye el mismo soporte impreso y las mismas operaciones posteriores. Solicite datos medidos cuando un requisito concreto de roce, desgarro o estabilidad dimensional determine la decisión.
En la práctica, un comprador puede preseleccionar BOPP para un trabajo decorativo y PET para otro si sus propiedades documentadas se ajustan mejor a ese requisito. Evite convertir la preselección en una afirmación general de que BOPP siempre cuesta menos o PET siempre genera un envase más resistente.
Todavía es necesario comparar la capa adhesiva, el espesor, el tratamiento superficial y el soporte impreso. La igualdad de espesor nominal tampoco demuestra por sí sola igual rendimiento del material o prestaciones equivalentes.
3. Elija el acabado pensando en la siguiente operación
Brillo y mate son especificaciones visuales, pero la preferencia estética es solo la primera parte de la aprobación.
Consulte al proveedor del film sobre la operación posterior prevista. El envase puede requerir barniz UV selectivo, decoración con foil, hendido o una construcción encolada después de laminar. Confirme que la superficie elegida sirve para esa ruta exacta, sin suponer que cualquier acabado acepta cualquier recubrimiento o adhesivo.
Utilice una muestra impresa aprobada para evaluar:
- Color e imagen con la iluminación acordada.
- Aspecto brillante o mate de la superficie.
- Roce y comportamiento durante la manipulación mediante el método acordado con el cliente.
- Resultado de la decoración o unión propuesta.
- Aspecto de pliegues y hendidos en el envase transformado.
No asigne un único espesor como elección correcta para todos los estuches plegables o envases prémium. Pregunte qué se espera conseguir con ese espesor y compare muestras físicas y resultados de proceso.
La especificación del film de laminación térmica debe identificar conjuntamente grado, acabado y espesor. «Film térmico mate» es una descripción demasiado amplia para una compra repetible.
4. Revise la hoja impresa antes de ajustar la laminadora
Un problema de unión del film de laminación térmica no necesariamente se origina en la laminadora. La hoja impresa entrante forma parte del sistema de adhesión.
Registre el grado del papel o cartoncillo, el proceso de impresión, el sistema de tintas, la fecha de impresión y cualquier recubrimiento existente. Pregunte a los proveedores de tinta y film cómo evaluar la preparación para laminar, especialmente con coberturas densas de tinta o una tecnología de impresión distinta.
Si se usa polvo antimaculante, incluya su especificación y aplicación en la investigación. Consulte a los proveedores de impresión y film si esa aplicación es adecuada para la ruta de laminación prevista. No prescriba una misma práctica de uso de polvo para todos los talleres sin considerar su proceso de impresión.
La inspección de recepción también debe identificar contaminación visible, hojas dañadas y diferencias entre el material aprobado y los lotes de producción.
Mantenga separadas estas variables en el registro de prueba:
| Información del material | Motivo para registrarla |
|---|---|
| Proveedor, grado y lote del papel | Distinguir un cambio de soporte de un cambio de ajuste de máquina. |
| Proceso de impresión e identificación de tintas | Rastrear una modificación de la superficie impresa. |
| Tiempo y condiciones de almacenamiento entre procesos | Hacer reproducible la prueba. |
| Polvo y otros factores relacionados con la superficie | Investigar contactos o comportamientos superficiales irregulares. |
| Código de film, número de bobina e historial de almacenamiento | Identificar el consumible realmente utilizado. |
Esta información resulta más útil que describir el material entrante solo por su gramaje.
5. Ajuste temperatura, presión y velocidad con una prueba controlada
La temperatura, la presión del punto de unión y la velocidad de línea deben considerarse conjuntamente. La temperatura indicada del rodillo no describe por completo las condiciones en la interfaz entre film y hoja.
Comience con las instrucciones del proveedor del film y el rango operativo aprobado de la máquina. No copie ajustes de otro grado ni de un vídeo de producción que no corresponda al trabajo.
Una secuencia práctica de prueba es la siguiente:
- Defina primero la aceptación. Acuerde las verificaciones de aspecto, unión y transformación posterior antes de evaluar la producción.
- Documente el estado inicial. Registre soporte, film, configuración de máquina y ajustes.
- Estabilice el proceso. Siga el procedimiento de arranque y etiquete por separado las muestras de puesta en marcha.
- Realice cambios controlados. Siempre que sea práctico, modifique un factor seleccionado cada vez, o utilice un plan documentado cuando deba ensayar varios conjuntamente.
- Conserve muestras trazables. Identifique ajustes y posición de la muestra sin depender de la memoria del operario.
- Evalúe tras el intervalo especificado. Use el método del proveedor y el plazo acordado; después repita las comprobaciones de transformación necesarias.
No supere deliberadamente los límites publicados del material o las capacidades nominales de la máquina buscando una unión más fuerte. Si no aparece una ventana aceptable, investigue la combinación de materiales y consulte a los proveedores.
6. Investigue de forma sistemática burbujas, curvatura y delaminación
La siguiente tabla es un punto de partida para investigar problemas. Sus posibles factores son vías de comprobación, no diagnósticos.
| Problema observado | Posibles factores que investigar | Primeras comprobaciones |
|---|---|---|
| Burbujas o aspecto plateado | Contacto incompleto, estado de la superficie impresa o ventana de proceso inadecuada. | Compare las zonas defectuosas con la cobertura de tinta y revise instrucciones y ajustes registrados. |
| Unión desigual en la hoja | Condiciones de proceso desiguales, presentación de la hoja o diferencias superficiales locales. | Localice el área afectada y compárela con posiciones repetidas de las hojas. |
| Curvatura después de laminar | Tensión del film, condiciones térmicas, estado del papel o construcción por una sola cara. | Registre dirección y momento de aparición; compare con una referencia plana conservada. |
| Separación del film | Incompatibilidad entre film e impresión, condiciones de unión inadecuadas o contaminación. | Identifique la interfaz de fallo y conserve muestras para los proveedores. |
| Arrugas o desviación del film | Recorrido, tensión, estado de la bobina o transporte de la hoja. | Inspeccione únicamente según los procedimientos seguros de operación de la máquina. |
| Fallo después del hendido | Combinación completa de papel, film, unión e hendido. | Compare hojas planas y muestras transformadas; revise el diseño del hendido. |
Describa el fallo con precisión. «Mala adhesión» puede significar separación del film respecto a la superficie impresa, levantamiento de tinta o daño dentro del papel. Esas observaciones conducen a investigaciones distintas.
Tampoco deben mezclarse en una pila sin fechas los defectos que aparecen inmediatamente y los que surgen después del almacenamiento.
7. Evalúe el envase terminado, no solo la hoja laminada
Una prueba satisfactoria debe incluir las operaciones que realmente utilizará el cliente. Pase las hojas laminadas aprobadas por el corte, hendido, plegado, encolado y decoración previstos.
Para cada film de laminación térmica candidato, conserve una hoja plana y un envase terminado trazables. Registre método de inspección, tiempo después de laminar y resultado de aceptación o rechazo frente a los criterios acordados.
Cuando se requiera una prueba de unión, acuerde cómo se realizará e interpretará. No invente un valor universal de pelado ni trate una comprobación manual informal como una certificación.
Los requisitos de contacto alimentario, reciclabilidad u otra aplicación regulada necesitan evidencia independiente para la estructura completa y el mercado de destino. La identidad del polímero no demuestra por sí sola el cumplimiento.
8. Relacione la prueba del film con la consulta de equipos
El proveedor necesita algo más que «Queremos una laminadora BOPP». Conecte la especificación del film de laminación térmica con la combinación de trabajos prevista. Facilite:
- Formatos mínimo y máximo de hoja.
- Muestras representativas de papel y cartoncillo.
- Grados de film, acabados, formatos de bobina y espesores considerados.
- Muestras impresas, incluidas coberturas o tratamientos superficiales difíciles.
- Producción requerida y tamaños habituales de pedido.
- Requisitos de decoración y transformación posteriores.
- Comprobaciones de aceptación que debe superar la prueba.
Consulte la gama de equipos de laminación con film de Saglin para iniciar la conversación sobre configuración. Solicite que la oferta indique materiales admitidos, límites y funciones incluidas del modelo propuesto.
Prepare un registro de aprobación del film de laminación térmica
Antes de la prueba, asigne a cada candidato una referencia independiente. Relacione el código con la ficha del proveedor, la etiqueta de la bobina, el lote de hojas impresas y el envase previsto. Conserve una hoja impresa sin procesar junto con las muestras laminadas y transformadas. Así será más sencillo rastrear conversaciones posteriores sobre el aspecto o un cambio de material.
Defina la comparación antes de observar resultados. Si dos ofertas emplean distintos grados, papeles, acabados u operaciones posteriores, identifique esas diferencias en lugar de presentar las salidas como una prueba en igualdad de condiciones. Pida a los proveedores que aclaren qué materiales propuestos son sustitutos y cuáles son necesarios para la configuración ofertada.
Utilice una hoja breve de aprobación que puedan revisar compras, producción y calidad:
| Elemento de aprobación | Información antes de la conformidad |
|---|---|
| Identidad del material | Grado, acabado, espesor y referencia de bobina; lote de impresión e instrucciones aplicables. |
| Condiciones de prueba | Configuración, ajustes registrados, secuencia de muestras y modificaciones durante el ensayo. |
| Aspecto y unión | Método y momento de inspección acordados, códigos de muestras retenidas y resultado observado. |
| Ruta de transformación | Corte, hendido, plegado, encolado y decoración realmente realizados. |
| Excepciones | Defectos pendientes, requisitos no ensayados, sustituciones temporales y responsables de revisión. |
| Entrega a producción | Ubicación de muestras aprobadas, personal responsable y condiciones que exigen repetir la prueba. |
Separe en el registro las muestras de producción, el desperdicio de arranque, las muestras de cambio de ajuste y las salidas rechazadas. Si producción o desperdicio forman parte de la comparación comercial, acuerde el periodo de recuento y qué incluye. Registre lo observado sin convertir una breve demostración en una velocidad garantizada para cualquier trabajo futuro.
La aprobación de un film de laminación térmica y una hoja impresa debe nombrar explícitamente esa combinación. No la extienda de forma implícita a otro proceso de impresión, recubrimiento, acabado de film o adhesivo posterior. Si el pedido siguiente cambia un factor relevante, consulte al personal técnico responsable si sigue siendo válida la aprobación o se necesita otra prueba de material.
Por último, enumere lo incluido y excluido de la oferta. Aclare manipulación de materiales, carga de bobinas, separación de hojas, apilado, servicios necesarios, formación y equipos de acabado independientes cuando corresponda. Solicite respuestas para el modelo concreto: esta lista no afirma que todas las máquinas Saglin incluyan esas funciones.
Mantenga visibles los puntos pendientes durante la revisión de la oferta. Una prueba del film de laminación térmica respalda una decisión de compra únicamente para las condiciones demostradas. Un juego fechado de muestras y una lista acordada de excepciones ayudan más en la entrega que un mensaje sin explicación de «prueba superada».
Contacte con Saglin e indique los requisitos de papel, film y envase terminado para organizar una evaluación de materiales específicos.
Preguntas frecuentes
¿Qué es el film de laminación térmica?
Es una película con capa adhesiva activada por calor para unirse a un soporte mediante un proceso de laminación adecuado. El polímero base y el adhesivo dependen del producto.
¿Es mejor BOPP o PET para envases?
Ninguno es universalmente mejor. Compare grados documentados con el aspecto requerido, las condiciones de proceso, las operaciones posteriores y las pruebas del envase terminado.
¿Sirven los mismos ajustes para todos los films térmicos?
No. Parta de las instrucciones del proveedor del grado exacto y confirme una ventana adecuada con la hoja impresa y la máquina previstas.
¿Por qué se curva el papel laminado?
Pueden influir el film, el estado del papel, el proceso térmico, la tensión y la construcción. Registre cuándo aparece y en qué dirección antes de modificar ajustes.
¿Puede aplicarse barniz UV selectivo o foil después de laminar?
Es posible si la superficie concreta y el sistema de acabado son compatibles. Incluya toda la secuencia en la aprobación de muestras.
Referencias técnicas
Las siguientes fuentes corresponden a las descripciones del fabricante utilizadas para los ejemplos de esta guía. Consulte la ficha del grado concreto antes de preparar la prueba y relacione sus instrucciones con el soporte impreso y la máquina previstos. Conserve esa documentación junto con la etiqueta de la bobina y las muestras identificadas, para que el equipo pueda rastrear qué material se ensayó y en qué condiciones.
- JPFL Films: film de laminación térmica basado en BOPP. Descripciones del fabricante de grados brillantes y mates, construcción y aplicaciones declaradas.
- JPFL Films: film de laminación térmica basado en BOPET. Descripción del grado EP-TL por su fabricante. Sus afirmaciones no son una comparación independiente con otros films.