Línea de bolsas de papel: 6 etapas y claves de compra
Una línea de bolsas de papel reúne desbobinador, formación de tubo, encolado del fondo y mesa de entrega para transformar una bobina kraft en bolsas terminadas sin corte intermedio en hojas. Cada línea cubre un formato. Por eso, la primera pregunta no es a qué velocidad trabaja, sino qué bolsa vende. La respuesta determina toda la configuración.
Esta guía presenta los tres formatos de trabajo, las etapas de la línea, los criterios decisivos y los componentes del presupuesto. Los datos proceden de las especificaciones de quince configuraciones SAGLIN que fabricamos.
Qué es una línea de bolsas de papel
Trabaja desde bobina, no desde hoja. El papel se desenrolla, recibe una unión longitudinal de cola para formar un tubo, se marca para el futuro fondo, se corta en piezas y pasa a la sección de formación de fondo. A la salida se encuentran contador y mesa de entrega. Un operario basta; su trabajo consiste en cambiar bobinas, controlar cola y retirar pilas.
La continuidad distingue una línea de una máquina semiautomática. La semiautomática recibe una pieza preimpresa y añade el asa, por lo que depende de la producción del corte de esas piezas. Una línea de bobina no tiene esa dependencia: su salida real por turno viene determinada por la propia máquina y no por la logística de piezas.
Tres formatos, tres configuraciones
El mercado se divide en tres segmentos estables, cada uno con una configuración distinta. El asa retorcida cubre comercio y comida rápida. La doble opción de asa sirve a productores que atienden comercio y segmento prémium. La bolsa de fondo plano sin asa se orienta a alimentación, donde lo decisivo es procesar papel fino.
| Parámetro | Asa retorcida | Dos tipos de asa | Fondo plano sin asa |
|---|---|---|---|
| Serie SAGLIN | RZFD-T · 7 configuraciones | RZFD-TF · 6 configuraciones | RZJD-G · 2 configuraciones |
| Tipo de asa | Cordón retorcido | Retorcida y plana en una plataforma | Sin asa; ventana opcional |
| Fondo | Cuadrado | Cuadrado | Plano o cuadrado |
| Velocidad | 30–200 bolsas/min | 30–150 bolsas/min | 50–580 bolsas/min; hasta 120 m/min |
| Gramaje | 50–150 g/m² | 80–140 g/m² | 35–80 g/m² |
| Anchura de bolsa | 80–550 mm | 120–550 mm | 70–350 mm |
| Anchura máxima de banda | Hasta 1690 mm | Hasta 1690 mm | Hasta 960 mm |
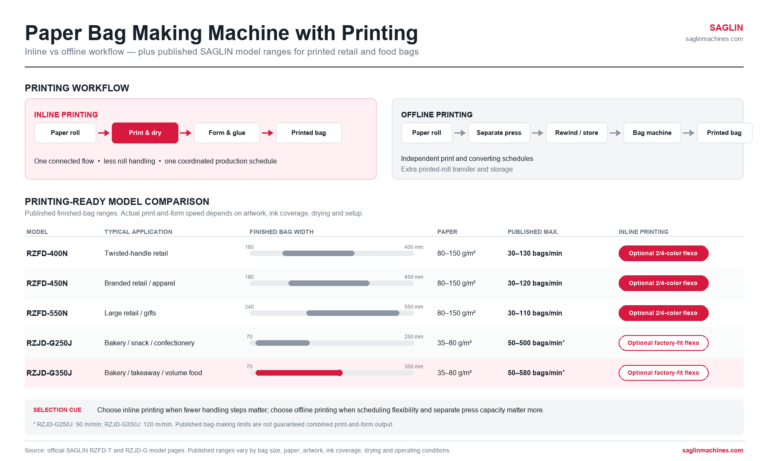
| Impresión en línea | Opcional en modelos N | Opcional | Unidad de ventana opcional |
| Potencia instalada | 12–28 kW | 52–55 kW | 19–27 kW más 5 kW de termofusible |
| Aplicación | Comercio, comida rápida, farmacias | Dos mercados en una máquina | Pan, panadería, alimentos secos |

La diferencia de gramaje importa más que la de velocidad. El mínimo de 35 g/m² de RZJD-G abre un segmento al que no entra una máquina especificada desde 80 g/m². El papel fino se rompe al acelerar y exige otra conducción de banda, tensión y sistema termofusible en lugar de cola fría.
Cómo funciona: de bobina a bolsa terminada
Existen seis etapas y cualquiera puede convertirse en cuello de botella. Conocerlas indica dónde mirar al inspeccionar una máquina del proveedor.

1. Desbobinado y tensión
Una bobina kraft de hasta 1500 mm de diámetro sobre mandril Φ76 se monta en un desbobinador con tensión automática. Si la tensión varía, el tren posterior cambia la longitud de corte. En líneas con impresión integrada, aquí se encuentra también el sensor de marca de registro.
2. Impresión o alimentación de bobina impresa
La línea de bolsas de papel puede imprimir en el flujo o utilizar una bobina ya impresa. La flexografía integrada resulta rentable con gama estable y tiradas largas. Si cambia mucho el diseño, imprimir por separado cuesta menos porque la preparación integrada detiene toda la línea.
3. Formación del tubo
La banda se pliega en tubo y se encola longitudinalmente. Aquí se determinan anchura de bolsa y fondo, y se manifiesta la precisión de las placas formadoras. Un desvío de un milímetro en la unión produce una bolsa torcida que ninguna etapa posterior puede corregir.
4. Hendido, marcado y corte
El tubo recibe los pliegues para el fondo y se corta a la longitud ajustada. El rango de corte determina qué alturas pueden fabricarse sin cambiar herramientas.
5. Formación y encolado del fondo
El fondo se abre, pliega y encola. Es la sección más cargada y, en máquinas económicas, la primera en desviarse de tolerancia.
6. Asas y entrega
El asa retorcida se forma con cinta de papel y se pega a un refuerzo en el flujo. El asa plana necesita su propia unidad. Las bolsas llegan a la mesa en pilas contadas.
Qué revisar al elegir una línea de bolsas de papel
Cuatro parámetros pesan más que el resto y deben evaluarse primero.
Rango de formato. Mire el mínimo, no el máximo. Es fácil presentar como universal una máquina con corte máximo de 760 mm, pero si su bolsa principal es corta importa más el mínimo. Revise juntas longitud de corte, anchura de bolsa y anchura de fondo.
Gramaje. El mínimo determina los mercados accesibles. Una línea cuyo mínimo es 80 g/m² queda fuera del segmento alimentario descrito y una ampliación no evita ese límite.
Anchura de banda y diámetro de bobina. La anchura máxima limita la bolsa. Φ1200 frente a Φ1500 influye directamente en la frecuencia de cambios de bobina.
Cambio de trabajo. Pregunte cuánto tarda pasar entre dos pedidos reales suyos. Ese dato dice más que la velocidad nominal, especialmente en tiradas cortas.
Cuándo una línea de bobina no es la compra adecuada
Comprar una línea es comprar capacidad; la capacidad sin utilizar también se deprecia. La inversión no siempre se recupera. Conviene reconocer estas tres situaciones antes de firmar.
Menos de cincuenta mil bolsas al mes. A ese nivel permanece parada buena parte del turno mientras sigue depreciándose. Subcontratar o comprar una semiautomática para piezas preparadas resulta más barato. Muchos pedidos pequeños elevan aún más el umbral porque los cambios consumen la carga disponible.
Diez formatos sin uno dominante. Cuanto más se dispersan las tres dimensiones, más tiempo pasa el operario cambiando herramientas. Si ningún formato representa al menos el cuarenta por ciento del volumen, reduzca primero la gama y compre después.
Sin impresión propia ni proveedor fiable de impresión en bobina. Sin bobina impresa, la línea produce bolsas lisas, un segmento de margen estrecho. Antes de calcular retorno, asegure un suministro estable y razonable de bobina impresa en su formato.
Qué determina el coste de la línea
Casi nadie publica una tarifa de línea de bolsas de papel porque el precio se construye alrededor de la configuración. Cinco factores mueven el presupuesto.
Formato y anchura. Pasar de banda de 620 a 1690 mm cambia toda la mecánica, no solo el bastidor. Impresión en línea. Una sección flexográfica puede costar tanto como la máquina base.
Tipo de asa. Una plataforma para ambas asas cuesta más, pero sustituye dos líneas paralelas. Componentes. Accionamientos, PLC y servos de marcas globales frente a equivalentes locales generan diferencias que aparecen en paradas durante el primer año.
Puesta en marcha y formación. A menudo se omiten al comparar y reaparecen en el presupuesto cuando la máquina ya está embarcada.
SAGLIN: quince configuraciones en una plataforma
SAGLIN fabrica tres series y envía equipos a más de 60 países. Somos fabricantes, no revendedores; estas especificaciones proceden de nuestras hojas de montaje.
La serie RZFD-T cubre asas retorcidas en siete configuraciones, desde RZFD-190 hasta RZFD-550N. RZFD-330 trabaja con 60–140 g/m² y hasta 180 bolsas/min. Los modelos N aceptan bobinas Φ1500 y permiten impresión integrada.
La serie RZFD-TF fabrica asas retorcidas y planas en seis configuraciones. RZFD-330TF alcanza 150 bolsas/min y tiene dos rangos independientes, con asa y sin ella. Para una planta que atiende comercio y prémium, sustituye dos líneas paralelas.

La serie RZJD-G fabrica bolsas de fondo plano para alimentación. G250J y G350J procesan papel desde 35 g/m² y hasta 580 bolsas/min, correspondientes a 120 m/min de banda. Pesan de 5 a 6 toneladas y tienen 19–27 kW más 5 kW para termofusible.

La comparación completa con rangos dimensionales está en máquinas de bolsas de papel. El artículo sobre papel kraft explica el material y sus propiedades.
Plazos, transporte y documentación
Las condiciones de proyecto indicadas son pago 30/70 por T/T, producción de 40–60 días laborables tras el anticipo y transporte marítimo de 35–45 días a puertos del mar Negro y del Báltico. La certificación EAC para Rusia y la CEI se tramita mediante HD RUS, tarda 30–45 días y puede avanzar en paralelo a producción. La garantía es de 12 meses.
El panel se entrega con etiquetado bilingüe y documentación en inglés. La puesta en marcha y formación de operarios se realizan en sus instalaciones.
¿Necesita configurar su formato?
Envíe una muestra o plano con las tres dimensiones y el gramaje. Seleccionaremos la configuración y enviaremos una especificación con producción realista por turno. Contacte con SAGLIN.
Preguntas frecuentes
¿Qué es una línea de bolsas de papel?
Es una línea continua con desbobinador, tubo, hendido y corte, encolado de fondo y entrega. Transforma una bobina kraft sin corte intermedio en hojas. Se configura para un formato de bolsa.
¿Cuántas bolsas produce por minuto?
Entre 30 y 580 según formato: asa retorcida, 30–200; dos asas, 30–150; alimentaria de fondo plano, hasta 580. El máximo corresponde a una bolsa corta y papel fino; mida su formato real.
¿Qué gramaje necesita?
De 35 a 150 g/m² según serie. Las alimentarias parten de 35 y las de asa de 50 g/m². El mínimo determina los segmentos a los que puede acceder la máquina.
¿En qué se diferencia de una semiautomática?
La línea parte de bobina y completa el ciclo continuamente; la semiautomática recibe una pieza preimpresa y añade asas. La segunda depende del corte previo. En formato comparable, la línea requiere un operario en lugar de varios.
¿Hace falta impresión integrada?
Resulta rentable con gama estable y tiradas largas. Con cambios frecuentes puede convenir imprimir por separado porque preparar impresión en línea detiene toda la producción. SAGLIN la ofrece opcionalmente en modelos N.
¿Cuál es el plazo de entrega?
Producción de 40–60 días laborables tras anticipo; transporte de 35–45 días a mar Negro y Báltico. EAC mediante HD RUS tarda 30–45 días y puede tramitarse en paralelo. Pago 30/70 por T/T y garantía de 12 meses.